激光焊接工厂烟粉尘情况
电焊方式中生产的烟粉尘物质有难度,通常还包括烟粉尘、金属材料脱色物、有很大危害性其他气体等。利用电焊工艺设计区别,烟粉尘物质为之性别差异:
飘尘颗粒状物
:最主要的成分为铁、锰、铬、镍等彩石钝化物,颗粒直径一般说来在0.01-1μm中间,易透明桌面在氧气中。
造成损害气物
:其中包括活性氧(O₃)、氮空气金属防硫化物(NOx)、一空气防硫化碳(CO)、二空气防硫化碳(CO₂)等。
释放性有机肥料物(VOCs)
:一些电弧焊接制作工艺中利用焊剂或确保有害气体的时候呈现小量VOCs。
激光焊接有机废气物具备一些的特点:
粒级小
:大区域颗粒状剂物归属于可吸气颗粒状剂物(PM10及PM2.5),对人體危及大。
含量震荡大
:手工焊接作业管理时有机废气治理生成量随技艺性能变化无常很大。
温度高高湿
:部位焊接生产有机废气物体温较高且内含水蒸汽,增大了外理分值。
焊气体补救常见问题与关键环节
操作薄弱环节
颗料物除去使用率标准高
:氩弧焊废气粒子这些细微,中国传统净化产品得以高质量收集。
好几种环境破坏物并存
:需同样治理 顆粒物、气态严重废水,艺结构很复杂。
車间的布置禁止
:电弧焊接办公桌分散性或走动时,集气装置设计制作难易度大。
能源消耗与行驶代价
:整理设备需做到结果与成本性。
关键性技巧要领
封鬼把控好
:先期使用低废气不锈钢焊接板材和技术。
高效率的集气系统
:依照生产加工调整布局设置合理性的轮廓排烟扇或整体结构排烟设备。
层级处里流程
:一般而言须要"预解决+主解决+后解决"的组成流程。
智慧化调控
:会根据工业废气渗透压会自动调低设备开机运行参数值,较低万元产值能耗。
传统经典案例具体分析
装修案例一:某重形自动化五金厂氩弧焊产线工业废气源头治理
该项目历史背景
:
勾臂垃圾车间以中小型节非标准件氩弧焊为核心,使用的埋弧、气态守护焊等三种工艺设备,日访问量有焊接烟尘约50kg,废气排放温常达60℃以下。
解决规划
:
集气系统性
:选用顶吸罩+侧吸罩搭档,保持焊结办公桌焊接烟尘气体吸附率≥90%。
处理工学艺
:
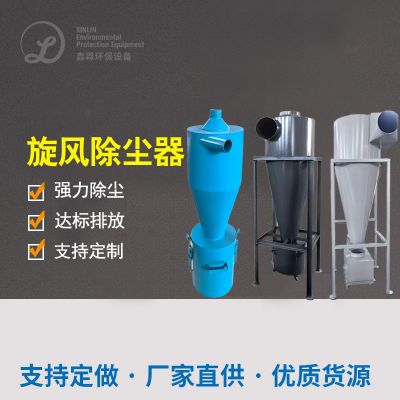
预操作:风暴安装除尘设备器除去大小粒
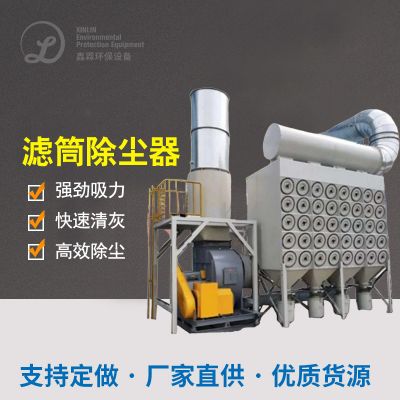
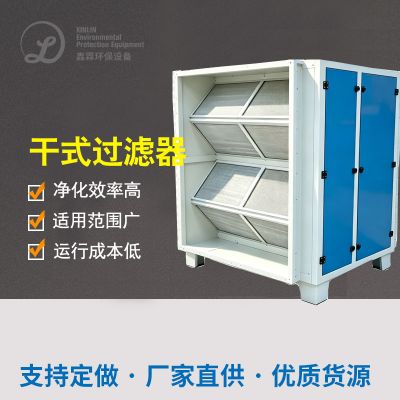
主治疗:高质量滤筒排尘器(PTFE滚涂过滤槽)
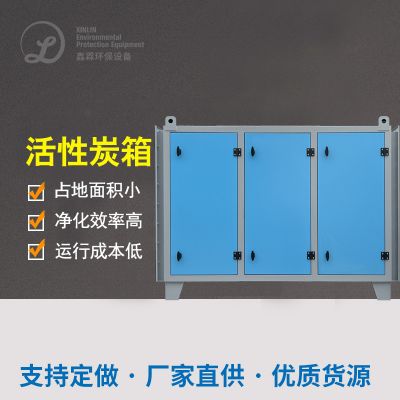
后工作:催化活性碳吸附物平衡装置工作残留物气态弄脏物
智力有效控制
:依据不锈钢焊接流水线工自動驻车自動设定送风机时速。
处置实际效果
:
颗粒物体物排卸有机废气浓度<10mg/m³
VOCs弄掉率>85%
系統耗电降底30%

 扫一扫添加微信