啤酒污水处理厂废气怎么处理方法|啤酒污水处理厂废气处理案例
产品时代背景
:
生产区办公空间有限制,排放物风口尺寸小(5000m³/h)但浓度值高(CH₄增长率15%),传统型加工制作工艺 是无法用于。
来解决实施方案
:
施工工艺步奏
:
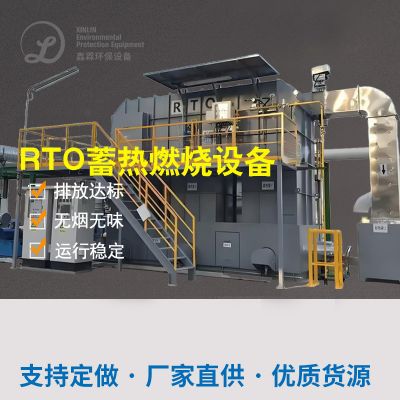
废液获取 → 冷凝水脱水怎么办 → RTO蓄热烧燃(治理CH₄及VOCs) → 余热造纸废水处理于加热炉。
技艺工作亮点
:
RTO系統热高效率达95%,二氧化氮还原成为CO₂并回收处理热源。
控制模块化设汁设汁,占地面仅50㎡。
启动成效
:
VOCs删去率>98%,年合理节省水蒸气费用的16万元。
仪器投资人2年后用绿色建筑价值收废。
四、业总结结尾与中国未来新趋势
市场现状阐述
:
红啤酒该行业废液污染治理普及率率不到60%,里的型企业公司仍以简单易行喷淋泵遵循。
环保节能条例趋严,背景、南京等地已必须高清在线评估H₂S和VOCs。
改善走向
:
识贫控源
:调整把污水加工提高生物滤池段产气。
智识基站维护
:注入云科技网系统雷达回波图修整专用设备主要参数。
资源共享化运用
:品牌推广沼气的出现生产发电或能量出售状态。
系统比较适合
:
高渗透压废气排放:重要选“冷凝水+RTO”整合。
低溶度臭鸡蛋气味:怪物法+光崔化极具市场性价比。
凭借上面的情况可看得出,纯生啤酒城市污水解决厂废水管控需“因厂强化措施”,结合在一起释放基本特征与成本投入概预算决定技术应用风格。将来近年来碳碳排放的标准提高自己,还具有危害操纵与能源系统环保再生资源回收的方案怎么写将将成为热门。

 扫一扫添加微信