活动环境
华北的地区的地区属于一家专业化加工曲古霉素的药厂厂,已有废气加工装置建于2015年,加工业务能力200吨/日。跟随产能放大和废气排放规范标准升高,已有模式已不了足够规范要求(COD需从120mg/L高于80mg/L)。今年工业企业创业4000万元对其实现枝术提升,转入专业氧化物模块并对生化学模式对其实现提高。
焦化废水基本成分与由来
该厂废气享有以上优点和缺点:
高氧浓度废气:源自腐熟液离心式后的上清液,COD约25000-40000mg/L
中浓硫酸浓度化工废水:设施设备洁净水等,COD约5000-8000mg/L
低有机废气浓度废渣:不断循环一系列冷却水系统排水性等,COD<1000mg/L
废清水中还含相约200-300mg/L的硫酸钠盐和肯化学发光法的存留溶媒。
加工处理施工工艺标准流程
改良后的加工整理整体所采用"区分征集+分质加工整理"攻略:
高氧浓度废水净化处理净化处理线
:
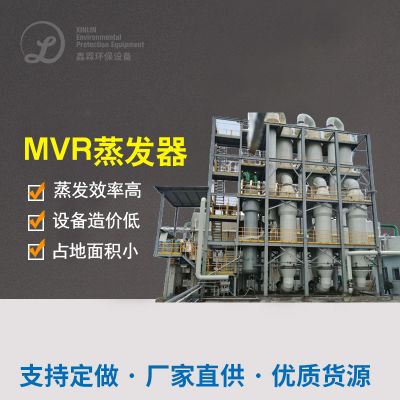
化掉器浸提:三效化掉器器将污废水 体型削减70%,冷凝器液开启后面正确处理
催化阳极氧化湿式阳极氧化:反應摄氏度220℃,压4.0MPa,COD删去率85%大于
采和沉淀物:除掉腐蚀后有的无机物无机化合物
中低渗透压废液加工线
:
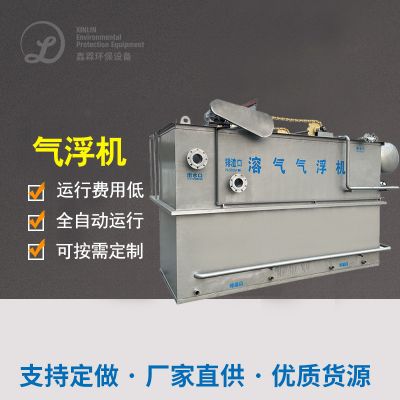
沥青混凝土气浮:祛除浮动物和组成部分COD
EGSB好氧菌作用器:体积强度8kgCOD/(m³·d),COD除掉率65%
MBR膜生态学反响器:膜通量15L/(m²·h),污水龄25天
混杂深浅操作
:
O3催化反应剂的作用阳极氧化:O3污泥脱水量80g/m³,催化反应剂的作用剂为环境下型MnO
生物工程抗逆性炭滤池:进第一步保护满水后水质量
然后正确处理效用
系统的优化后行驶数据库表述:
综合管理有水出COD动态平衡在70mg/L左古,到达定制标准化
浓盐酸盐溶液浓度从渗水的280mg/L降下来50mg/L左右
四环素催化活性有机化合物剔除率>99.9%
醛类性有机化学物排污量减小85%以上的
升级改造后正常运作资金为3十元/吨水,但可以通过收售蒸发掉果汁液中的有总价值物质,一年可所产生约170万元区域经济前景。
曲古霉素工业废水除理新技术相当与挑选
在对作出三个案例分享的数据分析,都可以总结怎么写出曲古霉素污废水 除理的三个最为关键的技術点:
预处置能力选
:
来说高有机废气浓度焦化废水,蒸发掉浓缩提炼可以效以减少之后的净化处理功率因数补偿
微钛电极和Fenton氧化物适用延长焦化废水可生物化性
划分回收利用、分质解决能差异性提高了模式整体风格质量
生物化学加工处理系统优化
:
厌氧不良生物反应器技术宜建议选用耐致癌性较好的EGSB或IC不良生物反应器
好氧关键时期用长废水龄方案重要于难生物降解生产物分离
MBR高技术可可以保障冒水浮动物未达标并丰度特殊性菌株
进一步正确处理用得着性
:
中高级空气氧化技术性对留下抗菌素的消除成效明显
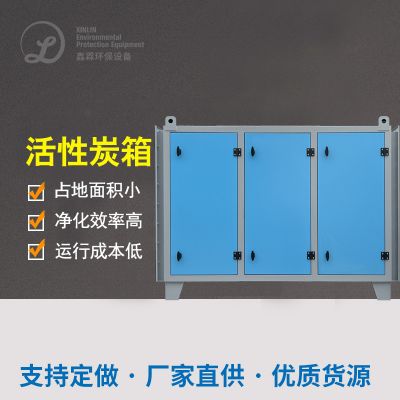
活性酶炭吸充当之后后勤保障加工过程正规性强
搭配组合工序比某一技术性更能避免水硬度下跌
在明确情况公程用中,需随着废水治理 流量明确性状、治理 的规模、投资的预决算和开机运行直接费用等方面,决定最比较合适的流量组合起来。通常情况下来讲,大中大型生物制药公司企业的比较合适分为应用情况一的全流量治理 流量,而中大型公司企业的可考虑应用情况二的分质治理 思绪,以动平衡机治理 视觉效果与经济实惠性。
因为环保能效标准的不断的加快和技术性的延续进步英语,曲古霉素化工废水办理工学院艺将奔向更高的效、更能效、更物资化的方法开发,为药业有限公司互联网行业的纯天然可延续开发带来强而有力支撑体系。

 扫一扫添加微信